 vi

Hướng dẫn về động cơ DC phần ứng: Các lựa chọn về lớp ghép, cuộn dây và lắp ráp lõi
Một đường dây chuyển đổi chạy ba động cơ DC nam châm vĩnh cửu 24 V với tốc độ 1.800 vòng/phút. Sau khoảng 4.500 giờ hoạt động, một bộ phận bắt đầu phát ra tia lửa điện rõ ràng ở hộp chổi và mất khoảng 6% tốc độ dưới cùng một tải trọng. Các cuộn dây được kiểm tra sạch sẽ. Lỗi nằm ở phần ứng: một cổ góp có rãnh, một ngăn rôto lệch tâm vài phần trăm milimet kể từ khi được chế tạo lại và quét lớp đệm trên chỉ 60% bề mặt của chúng.
Kết luận đầu tiên: phần ứng là cụm cuộn dây quay mang dòng điện, cắt từ thông và tạo ra mô-men xoắn. Cổ góp và chổi than là bộ phận giữ cho dòng điện đó chạy đúng hướng khi rôto quay. Trong máy DC, các bộ phận này được đánh giá cùng nhau chứ không phải từng bộ phận một. Một ngăn xếp cán mỏng được giữ ở giới hạn vệt và độ đồng tâm chặt chẽ sẽ không có giá trị gì nếu cổ góp không tròn và một cổ góp hoàn hảo không thể cứu được một chồng đầy các quần short xen kẽ.
Phần sau đây là cái nhìn thực tế về phần phần ứng của động cơ DC: mạch từ, cuộn dây, giới hạn chuyển mạch và cách mua lõi thực sự, từ ghép lớp mẫu cho đến phân phối hàng loạt.
Phần ứng tạo ra mô-men xoắn như thế nào và chuyển mạch xảy ra ở đâu
Hai mối quan hệ giải thích hầu hết các phép đo băng ghế trên động cơ DC có chổi than và cả hai đều hướng thẳng về phần ứng.
- Mô-men xoắn: T ≈ k · Φ · Ia, từ thông nhân với dòng điện phần ứng.
- Trở lại EMF: E ≈ k · Φ · ω, tăng theo tốc độ và đặt dòng điện chạy ở một điện áp cung cấp nhất định.
- Đường dẫn hiện tại: nguồn cung cấp, chổi than, đoạn cổ góp, cuộn dây phần ứng, chổi quay trở lại.
- Chuyển đổi: cổ góp đảo ngược dòng điện cuộn dây khi mỗi cuộn dây đi qua trung tính từ, do đó dòng điện cuộn dây thay đổi ngay cả khi nguồn cung cấp là DC.
- Phản ứng phần ứng: lực từ của chính phần ứng làm nghiêng và làm suy yếu từ trường chính và làm dịch chuyển trục trung hòa. Ở dòng điện cao, nó xuất hiện dưới dạng tia lửa điện trên cạnh chổi than và mất một lượng nhỏ mô-men xoắn trên mỗi ampe.
Mạch từ
Các lớp rôto và stato được xếp chồng lên nhau từ thép điện không định hướng, thường là 0,35 mm hoặc 0,50 mm. Máy đo mỏng hơn sẽ giảm tổn thất dòng điện xoáy nhưng làm giảm hệ số xếp chồng và tăng chi phí trên mỗi kg, do đó hiếm khi có sự cải tiến miễn phí.
Quanh co
Lớp đồng, thước dây và chiều dài đầu cuối đặt ra tổn thất I2R. Lớp cách điện F hoặc H đặt ra mức giới hạn nhiệt mà bạn được phép sử dụng trước khi cuộn dây là bộ phận giới hạn.
Chuyển đổi
Cấp độ chổi than, áp suất lò xo, độ lệch tâm cổ góp và độ sâu đường cắt quyết định tia lửa điện. Độ đảo vượt quá khoảng 0,02 mm thường xuất hiện dưới dạng tiếng ồn của chổi than từ rất lâu trước khi nó xuất hiện dưới dạng lỗi, đó là lý do tại sao lỗi trên có thể truy nguyên được ở 4.500 giờ thay vì 500 giờ.
Điều khiển điện áp phần ứng hoặc trường: Quyết định trước khi mua
Phạm vi tốc độ là một quyết định điều khiển nhưng nó hạn chế thiết kế phần ứng. Điều khiển điện áp phần ứng, được sử dụng dưới tốc độ cơ bản, mang lại mô-men xoắn gần như không đổi và tốc độ quay rộng - lựa chọn thông thường cho băng tải, cuộn cấp liệu và trục định vị. Sự suy yếu của trường, được sử dụng trên tốc độ cơ bản, cung cấp công suất gần như không đổi, nhưng biên độ giao hoán giảm khi từ thông giảm và nguồn cung cấp từ trường phải duy trì ổn định dưới tải.
Bộ điều khiển xung điện ở tần số 20 kHz trở lên giữ cho dòng điện gợn sóng và hệ thống sưởi phần ứng bổ sung đi kèm với nó ở mức nhỏ; dưới mức đó, hãy kiểm tra tổn hao chổi than và lõi ở tần số sóng mang thực tế thay vì giả sử số bảng dữ liệu được giữ nguyên. Động cơ dây quấn nối tiếp không thể bị suy yếu từ trường theo cách giống nhau, vì từ trường và phần ứng có cùng dòng điện. Sử dụng các bộ truyền động được xếp hạng theo chuỗi hoặc điều khiển điện trở và chấp nhận rằng việc điều chỉnh tốc độ sẽ nhẹ nhàng hơn.
Ba cách để xây dựng ngăn xếp cánh quạt và chi phí của mỗi cách
Sự đánh đổi không phải là trừu tượng. Ngăn xếp lồng vào nhau giúp tiết kiệm chi phí chế tạo dụng cụ nhưng các rãnh khía tạo ra độ bão hòa cục bộ và tiếp xúc giữa kim loại với kim loại. Lớp phủ liên kết bằng chất kết dính giữ cho lớp cách nhiệt nguyên vẹn và thường đo tổn thất lõi ở mức thấp nhất, với chi phí lắp đặt và thời gian xử lý. Ngăn xếp hàn nằm ở giữa và được chọn khi tính toàn vẹn cơ học của ngăn xếp dài quan trọng hơn vài watt. Trong đó hình học khóa liên động là yếu tố quyết định thì hoạt động của lõi nhiều lớp lồng vào nhau trong các cụm lắp ráp chính xác cần được xem xét trước khi bản vẽ bị đóng băng.
Nếu thiết kế vẫn còn mở, việc mua các lớp mỏng rôto và stato để vẽ là cách nhanh nhất để so sánh các bản dựng ngăn xếp trước khi đưa vào khuôn.
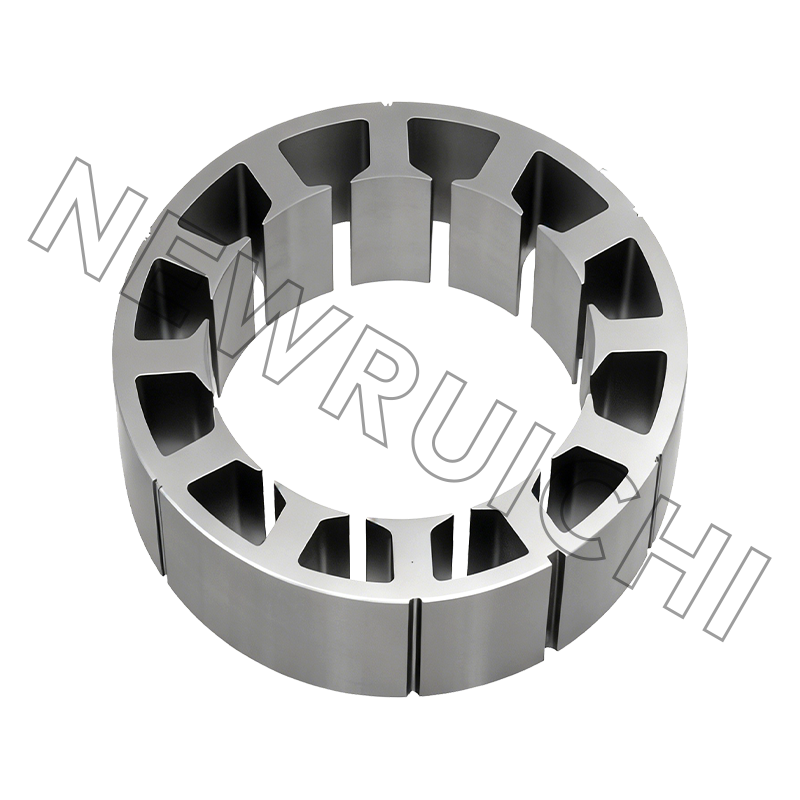
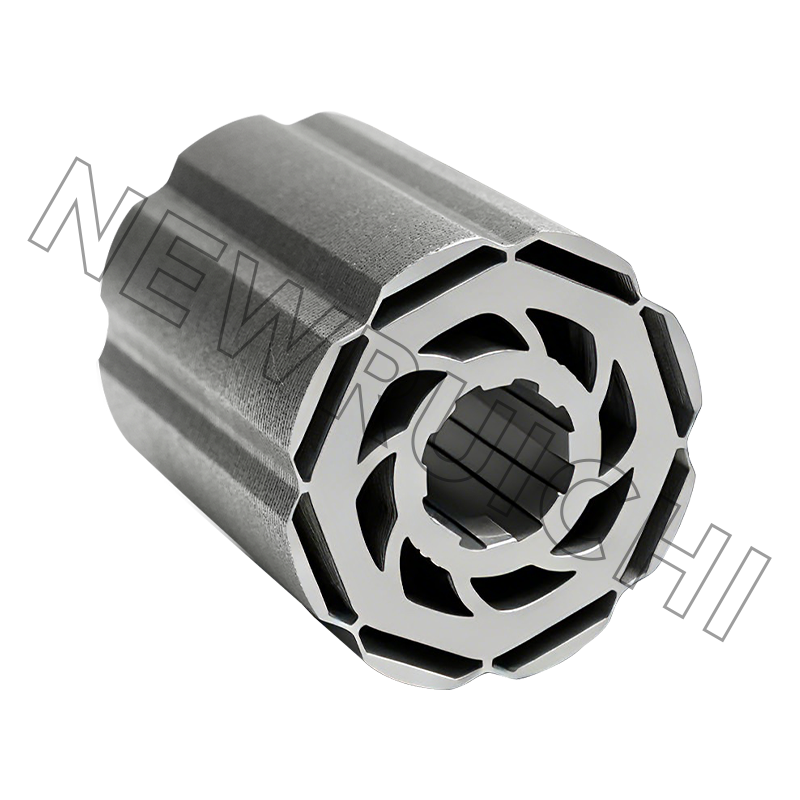
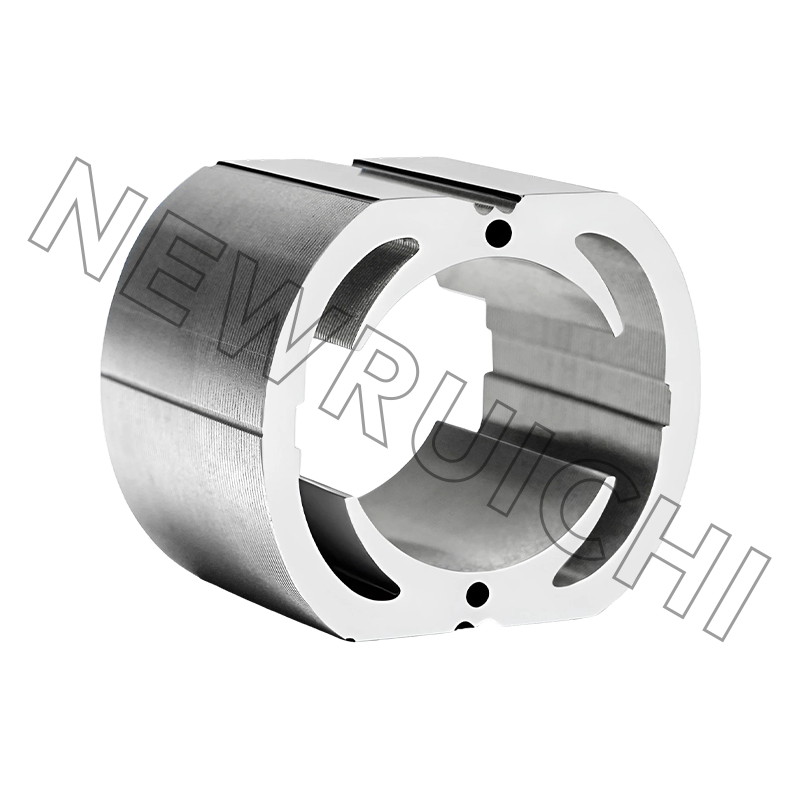
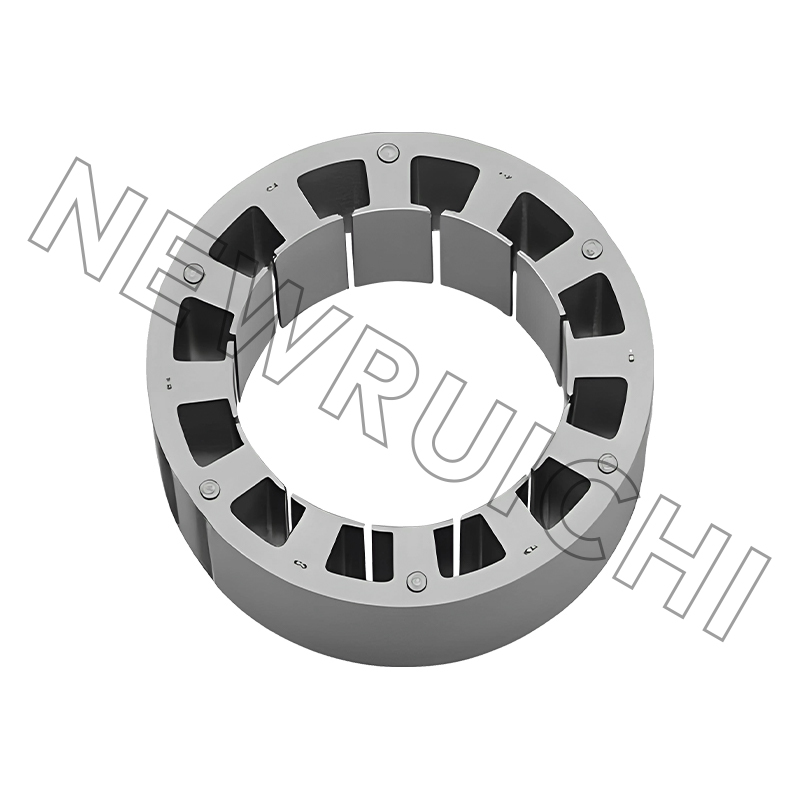 Lớp phủ stator và rôto động cơ DC Các lớp mỏng stato và rôto tùy chỉnh hỗ trợ so sánh ngăn xếp ở giai đoạn thiết kế trước khi cam kết sử dụng dụng cụ, giúp đánh giá tổn hao từ tính và độ lắp ráp phù hợp. Xem sản phẩm →
Những tổn thất bạn sẽ không tìm thấy trên bảng dữ liệu
Bảng dữ liệu đưa ra một con số về hiệu suất tại một điểm vận hành. Sự phân chia giữa các cơ chế tổn thất là yếu tố quyết định liệu phần ứng có chạy ấm ở mức nửa tải hay quá nóng ở mức 80% định mức hay không.
Sự phân chia biểu thị trong một động cơ DC có chổi than nhỏ ở mức tải định mức; cổ phần thực tế thay đổi với mật độ thông lượng, tốc độ và cấp độ cọ.
Tổn thất đồng tỉ lệ với bình phương dòng điện, do đó, mức quá tải 10% sẽ làm tăng thêm khoảng 21% nhiệt trong cuộn dây. Đó là lý do tại sao chổi than và cuộn dây hiếm khi xảy ra lỗi ở dòng điện in trên nhãn. Tổn thất lõi được cố định bởi mật độ từ thông, thước đo thép và số lượng đoạn ngắn giữa các lớp, có nghĩa là một khối có lớp phủ bị trầy xước sẽ nóng lên ngay cả khi không tải — một chẩn đoán hữu ích khi động cơ đã lắp ráp chạy không tải nóng.
Nơi phần ứng DC được chải vẫn giành chiến thắng
Brushed DC không phải là di sản ở mọi nơi. Nó giữ vững kết nối hai dây, mô-men xoắn khởi động cao và bộ truyền động chi phí thấp vượt xa việc bảo trì chổi than định kỳ.
Sự phân chia mang tính biểu thị về nhu cầu phần ứng DC có chổi than điển hình, không phải là nghiên cứu thị trường.
Mỗi đoạn ứng suất vào phần ứng một cách khác nhau. Các thiết bị phụ trợ ô tô hạn chế chu kỳ nhiệt và độ rung, các thiết bị y tế và di động hạn chế tiếng ồn âm thanh và độ ổn định của màng cổ góp, còn các dụng cụ điện hạn chế dòng điện cực đại. Một ngăn xếp phù hợp với một loại hiếm khi phù hợp với cả ba loại mà không thay đổi loại thép hoặc phương pháp xây dựng.
Mua cốt lõi: Dung sai, thử nghiệm và rủi ro bạn mang theo
| đặc trưng | Yêu cầu điển hình | Tại sao nó quan trọng |
|---|---|---|
| Chiều cao của cán cán | 0,05 mm trở xuống; 0,03 mm trên ngăn xếp chặt chẽ | Burrs cắt ngắn các lớp liền kề và tăng tổn thất lõi |
| Rotor OD và lỗ trục | Mỗi bản vẽ, thường là ± 0,05 mm | Đặt khe hở không khí và độ khít của trục; độ lệch tâm xuất hiện dưới dạng rung |
| chiều dài ngăn xếp | Thông thường ± 0,2 mm | Thay đổi hằng số từ thông và mô-men xoắn từ đơn vị này sang đơn vị khác |
| Hệ số xếp chồng | 0,95 đến 0,98 tùy theo cách xây dựng | Hệ số thấp hơn có nghĩa là nhiều đồng hơn cho cùng một mô-men xoắn |
| Cách nhiệt giữa các lớp | Không có thiệt hại lớp phủ có thể nhìn thấy | Lớp phủ bị trầy xước tạo ra quần short và các điểm nóng cục bộ |
| Góc nghiêng | Mỗi lần vẽ, thường là một khoảng thời gian | Độ lệch không chính xác làm tăng mô-men xoắn và tiếng ồn |
| Cổ góp hết điện sau khi lắp ráp | 0,02mm hoặc cao hơn | Trực tiếp kiểm soát độ đánh lửa và tuổi thọ của chổi than |
Nơi rủi ro mua hàng thực sự tích lũy nằm ở thượng nguồn của bản vẽ. Năm thất bại gây ra hầu hết các tranh chấp mà chúng tôi thấy:
- Loại thép được thay thế bằng loại không định hướng rẻ hơn với tổn thất cao hơn.
- Hàn các vết loang hoặc khóa liên động lại để làm phẳng chồng và rút ngắn các lớp mỏng.
- Thiệt hại lớp phủ do xử lý số lượng lớn trước khi ngăn xếp được liên kết.
- Vật liệu được cung cấp không qua ủ, giúp giảm tổn thất lõi mà không thay đổi một kích thước nào.
- Các lô được trộn lẫn trong một ngăn xếp, hiển thị dưới dạng phân tán theo đơn vị trong đợt rút thăm hiện tại.
Đối với các chương trình số lượng lớn, việc mua một chồng giấy thành phẩm thay vì các tờ giấy rời sẽ chuyển những rủi ro đó cho nhà cung cấp và loại bỏ sự thay đổi về chiều dài của chồng giấy khỏi dây chuyền lắp ráp của bạn.
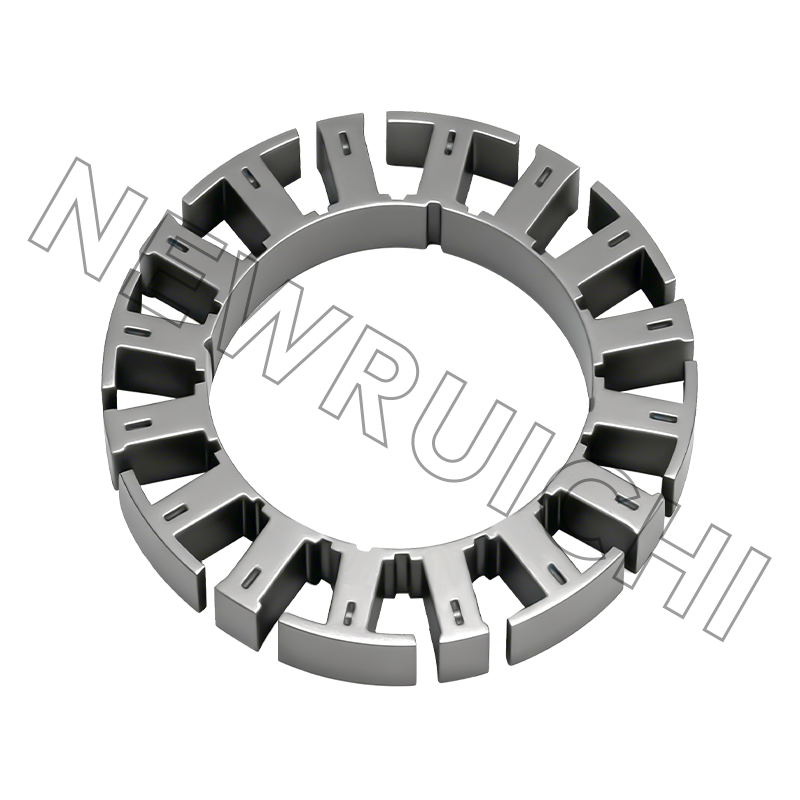
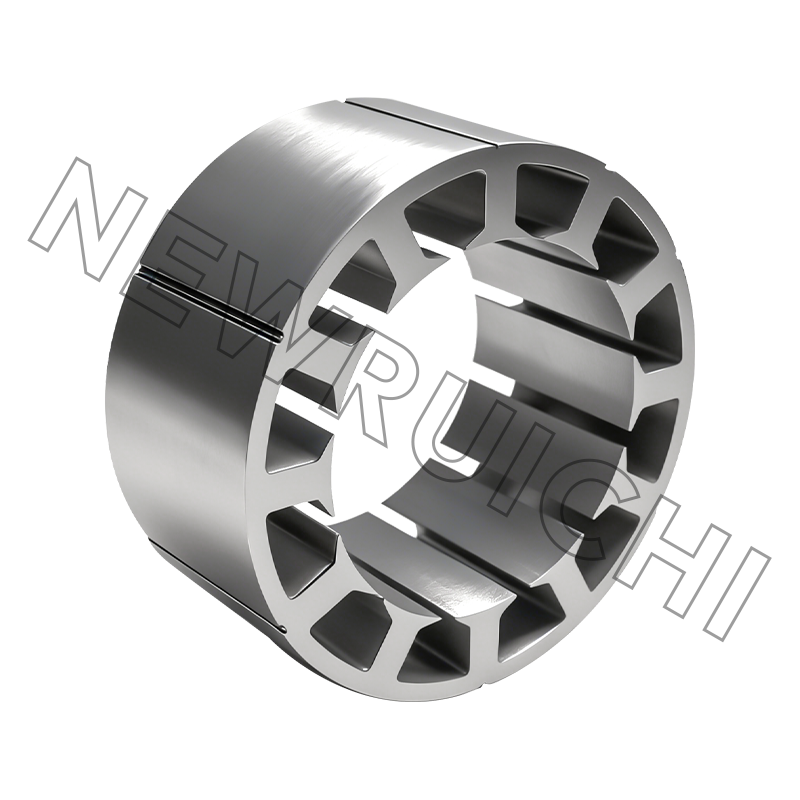
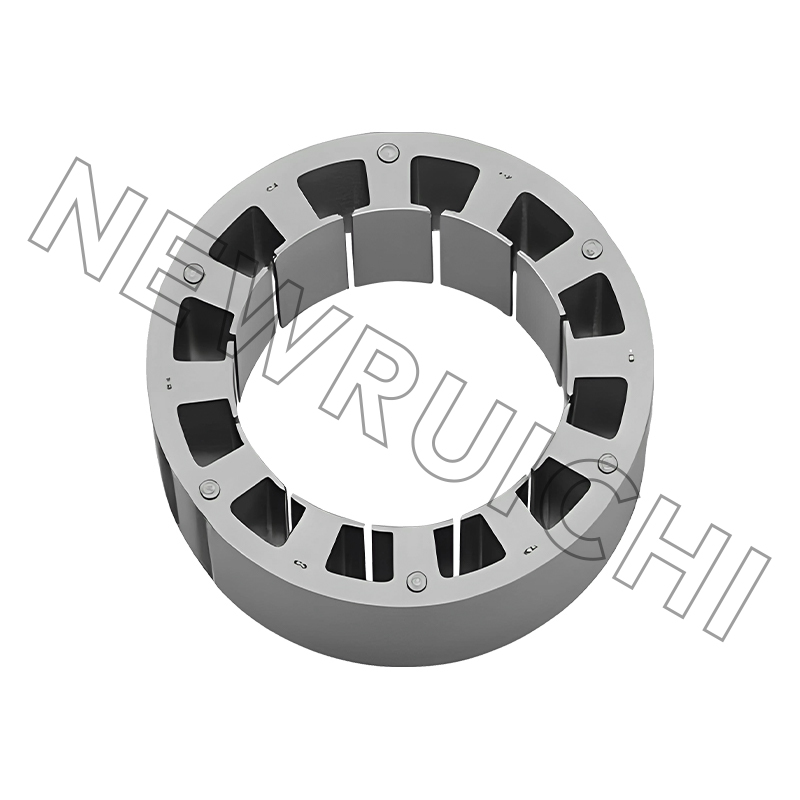 Cụm động cơ DC Stator và lõi rôto Các cụm lõi nhiều lớp đã hoàn thiện phù hợp với các chương trình động cơ khối lượng bằng cách chuyển rủi ro xếp chồng sang nhà cung cấp và giảm sự thay đổi chiều dài xếp chồng trên dây chuyền lắp ráp. Xem sản phẩm →
Từ mẫu đến chuỗi: Một trình tự vững chắc
1. Xem xét bản vẽ và thép.
Xác nhận thước đo, cấp độ, trọng lượng lớp phủ và cấu trúc ngăn xếp trước khi cắt bất kỳ vật liệu nào.
2. Mẫu cắt laser.
Vài trăm sản phẩm, không có dụng cụ, được giao trong khi thiết kế vẫn đang được vận hành.
3. Thử nghiệm xếp chồng và trái phiếu.
Đo hệ số xếp chồng đạt được và chiều dài xếp chồng so với bản vẽ.
4. Kiểm tra độ vừa vặn, quay và nhiệt.
Khe hở không khí, độ đảo, độ tăng nhiệt độ ở tải định mức và hoạt động của chổi than ở cổ góp.
5. Dụng cụ khối.
Khuôn dập hoặc lô laser, tùy theo số lượng và rủi ro thay đổi.
6. Bài viết và tài liệu đầu tiên.
Báo cáo thứ nguyên, chứng chỉ vật liệu và PPAP trong đó chương trình là ô tô.
Các mẫu được cắt bằng laze cũng cho phép bạn kiểm tra sự thay đổi cấp thép trước khi đưa vào khuôn. Loại 0,35 mm đo lường tổn thất lõi thấp hơn có thể hoặc không thể biện minh cho chi phí tăng thêm trên mỗi kg và thử nghiệm xếp chồng sẽ trả lời câu hỏi đó trong một tuần thay vì một quý.
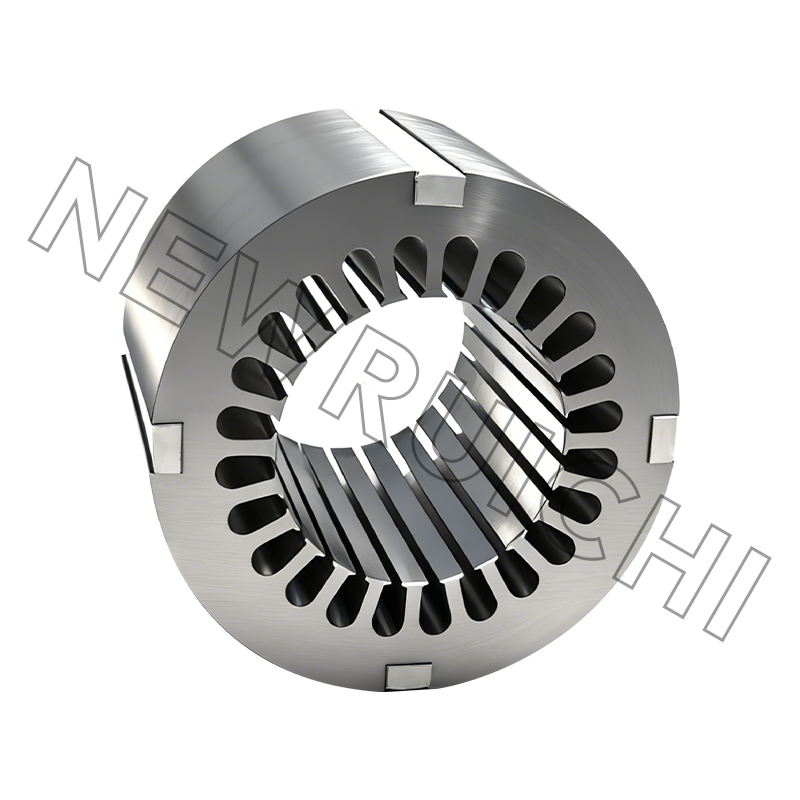
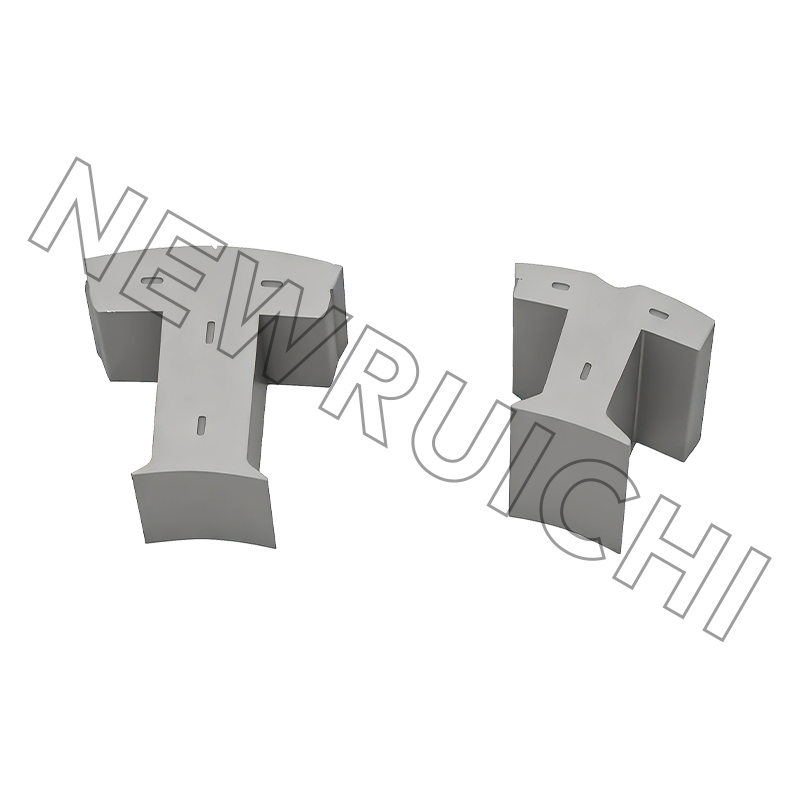
 Các mẫu cán màng Stator và Rotor cắt bằng laser Các mẫu cán cắt bằng laze tùy chỉnh hỗ trợ kiểm tra thiết kế động cơ sớm và thử nghiệm cấp độ thép trước khi cam kết khuôn và sản xuất số lượng lớn. Xem sản phẩm →
Sau giai đoạn lấy mẫu, quy trình cán màng và sản xuất lõi - rạch thép, dập hoặc cắt laser, ủ theo quy định, xếp chồng bằng khóa liên động, chất kết dính hoặc mối hàn và kiểm tra lần cuối - là nơi quyết định ngày giao hàng. Bạn nên thực hiện quy trình đó một lần với nhà cung cấp trước đơn đặt hàng đầu tiên chứ không phải sau đó.
Lưu ý về bảo trì và tuân thủ
- Kiểm tra chổi than ở một nửa tuổi thọ dự kiến, không phải khi hỏng hóc.
- Một màng cổ góp có màu sô-cô-la đồng nhất là tốt cho sức khỏe; màng loang lổ chỉ ra sự nhiễm bẩn hoặc loại bàn chải sai.
- Giữ áp lực lò xo trong đặc điểm kỹ thuật. Áp suất thấp làm mờ cổ góp, áp suất cao làm mòn chổi than nhanh chóng.
- Làm sạch bằng dung môi tương thích với cách điện của cuộn dây; bụi carbon dẫn điện.
- Bảo quản các lõi xếp chồng lên nhau khô và bọc lại vì rỉ sét giữa các lớp hoạt động giống hệt như chập điện.
Về mặt tuân thủ, lõi động cơ dành cho các chương trình ô tô thường nằm trong hệ thống chất lượng IATF 16949, lõi công nghiệp chung theo ISO 9001, khung và đế hàn theo ISO 3834, với quản lý môi trường theo ISO 14001. Những chứng chỉ đó không quan trọng bằng giấy mà quan trọng hơn là lý do khiến các báo cáo đầu tiên, chứng chỉ vật liệu và thông báo thay đổi được gửi đến mà không bị truy đuổi.
Không điều nào trong số này làm cho phần ứng trở nên phức tạp. Nó thể hiện cụ thể: cấp thép, kết cấu ngăn xếp, giới hạn gờ, độ đảo cổ góp. Giải quyết bốn điều đó và vấn đề phát tia lửa kéo dài 4.500 giờ không còn là một bí ẩn nữa.
Địa chỉ email của bạn sẽ không được công bố. Các trường bắt buộc được đánh dấu *

 Email: [email protected]
[email protected]
[email protected]
 Điện thoại/Điện thoại:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Bản quyền © Công ty TNHH Công nghệ Ruichi Mới Vô Tích / Công ty TNHH Máy móc Vô Tích Cailiang All rights reserved.
Nhà sản xuất lõi Stator và Rotor
